
 Bahasa inggris
Apa yang Membuat Microvias Laser Presisi Menentukan Kinerja Mesh Alat Penyemprot Piezo?
Dimana Akurasi Lubang Mikro Menentukan Kualitas Kabut
Alat penyemprot piezoelektrik mengubah energi listrik menjadi semprotan halus dengan menggetarkan jaring logam tipis pada frekuensi tinggi. Karakter kabut hampir seluruhnya bergantung pada geometri lubang yang dilewati cairan. Ketika para insinyur meninjau desain jaring baru, mereka benar-benar bertanya seberapa akurat setiap lubang mikro dapat dibentuk, seberapa konsisten lubang mikro tersebut dapat diulang, dan apakah lubang mikro tersebut dapat mempertahankan batasannya dalam ribuan keping. Inilah alasannya mikrovia laser presisi telah menjadi jalur umum bagi produsen nebulizer medis, instrumen kecantikan, pelembab udara, dan penyebar aroma.
Dua pelat jaring dapat terlihat identik di bawah lampu meja dan tetap memberikan hasil yang sangat berbeda. Yang satu mungkin menghasilkan awan padat yang terdiri dari tetesan-tetesan kecil, sementara yang lain menghasilkan tetesan-tetesan yang lebih besar yang menempel di permukaan dan mengurangi keluaran. Diameter lubang, kedalaman lubang, lancip, dan jarak semuanya mempengaruhi cara cairan didorong melalui pelat dan cara setiap tetesan terlepas. Penyimpangan kecil pada salah satu nilai ini muncul dalam bentuk kepadatan kabut yang tidak merata, pemanasan yang tidak konsisten di dalam perangkat, dan keluhan dari pengguna yang memperhatikan bahwa semprotan berubah dari satu unit ke unit berikutnya.
Pengeboran mekanis tradisional dan etsa kimia keduanya mengalami kesulitan pada skala ini. Mata bor cepat aus ketika diameternya turun di bawah beberapa puluh mikrometer, dan gerinda yang terbentuk selama pengeboran dapat mengganggu jalur aliran. Pengetsaan bisa dilakukan secara seragam pada seluruh pelat, namun memberikan kontrol terbatas terhadap profil masing-masing lubang. Pemrosesan laser menghindari banyak kesulitan ini karena energi disalurkan tanpa kontak fisik, sehingga lapisan tipis tidak bengkok karena gaya pemotongan dan setiap lubang dapat dibentuk dalam urutan yang direncanakan.
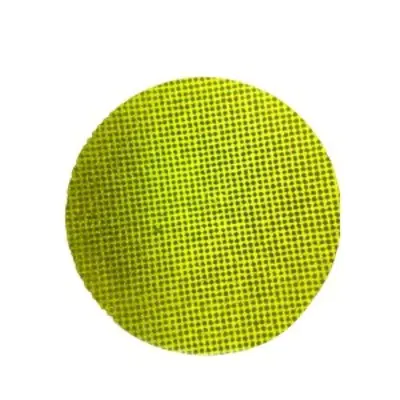
Poin utama: kualitas kabut mengikuti geometri lubang, dan geometri tersebut harus dikontrol pada tingkat mikrometer, bukan pada tingkat milimeter yang umum pada pemesinan umum.
Bagaimana Geometri Lubang Membentuk Perilaku Tetesan
Lubang Lurus versus Lubang Meruncing
Dua tipe profil mendominasi desain mesh alat penyemprot. Lubang lurus menjaga diameter konstan dari sisi cairan ke sisi semprotan. Mereka mudah untuk dimodelkan dan diperiksa, dan ketika diameternya dipegang erat, mereka menghasilkan ukuran tetesan yang dapat diprediksi. Lubang meruncing melebar ke arah sisi semprotan, membentuk kerucut yang dangkal. Bentuknya yang lancip mengurangi resistensi saat cairan masuk, dan dapat membantu setiap tetesan keluar dengan bersih dari saluran keluar, yang disukai banyak desainer untuk kabut halus yang terus menerus.
Tabel di bawah ini merangkum trade-off yang biasanya dipertimbangkan oleh tim teknik saat memilih di antara kedua profil tersebut.
| Fitur | Lubang lurus | Lubang meruncing |
|---|---|---|
| Penggunaan khas | Semprotan dengan volume tetap | Kabut halus terus menerus |
| Resistensi aliran | Lebih tinggi di saluran masuk | Turunkan di saluran masuk |
| Inspeksi | Pemeriksaan diameter berdasarkan alat ukur | Pemeriksaan profil dan sudut |
| Risiko utama | Gerinda tepi mempengaruhi aliran | Penyimpangan sudut lancip |
Tidak ada profil yang lebih baik secara universal. Pilihan yang tepat bergantung pada viskositas cairan, kisaran tetesan target, dan frekuensi penggerak transduser. Tinjauan desain harus menyatakan ketiga masukan tersebut terlebih dahulu, karena ketiga masukan tersebut menentukan apakah masalah dapat diselesaikan hanya dengan diameter atau memerlukan spesifikasi profil lengkap dengan sudut dan toleransi.
Rute Proses Dari Lembaran Logam ke Jaring Jadi
Rute proses yang andal dibangun dari langkah-langkah yang masing-masing melindungi langkah berikutnya. Melewatkan tahapan atau mengubah urutan dapat menggeser profil lubang akhir meskipun pengaturan laser terlihat benar di atas kertas. Rute umum untuk pelat jaring yang dibentuk dengan laser mencakup tahapan berikut.
- Persiapan kertas timah: ratakan dan bersihkan lembaran logam, verifikasi ketebalan dalam kisaran yang disepakati, dan tandai tepi referensi untuk penyelarasan.
- Perlengkapan: jepit foil pada permukaan datar sehingga pola lubang sejajar dengan fitur pemasangan bagian yang sudah jadi.
- Pembentukan lubang laser: membentuk setiap lubang dengan pulsa pendek dalam urutan pemindaian terkontrol, menyesuaikan ukuran titik dan energi untuk geometri target.
- Pembersihan tepi: menghilangkan material recast dan micro-burr dengan langkah yang tidak mengubah diameter lubang.
- Inspeksi akhir dan pengepakan: mengukur pelat sampel, mencatat hasil, dan melindungi jaring jadi dari goresan dan kontaminasi.
Urutan pemindaian perlu mendapat perhatian khusus. Jika laser bergerak melintasi pelat dalam satu arah tanpa gangguan, panas terakumulasi di satu sisi dan lubang di ujung terjauh dapat menjauh dari target. Arah pemindaian bergantian dan memasukkan interval pendinginan pendek akan menyebarkan beban termal secara merata, yang menjaga penyebaran diameter tetap sempit di seluruh area aktif.
Target Terukur untuk Lubang, Jarak, dan Kerataan
Spesifikasi harus ditulis sehingga pemasok dapat mengukurnya di lantai produksi. Frasa seperti presisi tinggi tidak memberikan apa pun kepada tim pembelian untuk dibandingkan. Spesifikasi praktis mencantumkan setiap karakteristik, kisaran targetnya, dan metode yang digunakan untuk memverifikasinya.
| Karakteristik | Sasaran yang khas | Metode verifikasi |
|---|---|---|
| Diameter lubang | 2 hingga 30 mikrometer | Pengambilan sampel pengukur optik |
| Toleransi diameter | Dalam 1 mikrometer di zona kritis | Pengukuran mikroskop |
| Jumlah lubang per potong | Ratusan hingga beberapa ribu, seperti yang digambar | Analisis gambar |
| Keseragaman nada | Konsisten di seluruh area aktif | Mengkoordinasikan pengukuran |
| Kerataan pelat | Deviasi terbatas melintasi mesh | Pemeriksaan profil permukaan |
| Tinggi duri tepi | Hanya beberapa mikrometer | Inspeksi penampang |
Perencanaan pengukuran sama pentingnya dengan target itu sendiri. Pengambilan sampel harus mencakup bagian tengah dan tepi setiap pelat, karena pemrosesan panas dapat menghasilkan gradien kecil di seluruh permukaan. Sebuah rencana yang memeriksa hanya satu zona dapat menyetujui bagian-bagian yang kemudian gagal dalam pelayanan.
Dalam salah satu uji coba yang dianonimkan, lubang yang diukur di tengah pelat tetap berada dalam toleransi, sementara lubang di dekat tepi luar melayang sekitar 2 mikrometer. Mengubah urutan pemindaian dan menambahkan interval pendinginan akan menutup kesenjangan pada kelompok berikutnya, dan pengukuran tepi cocok dengan bagian tengah dalam batas yang disepakati.
Parameter Laser Yang Mengontrol Kualitas Tepi
Lebar Pulsa dan Kontrol Energi
Pulsa pendek membatasi penyebaran panas ke logam di sekitarnya, sehingga mengurangi pembentukan kembali lapisan yang terbentuk di sekitar setiap lubang. Pulsa yang lebih panjang menghilangkan material lebih cepat, namun dapat meninggalkan tepi yang lebih tebal sehingga mempersempit jalur aliran dan mengubah perilaku tetesan. Energi per pulsa harus menghilangkan material dengan bersih tanpa menciptakan pita yang terkena dampak panas lebih lebar dari yang dimungkinkan oleh desain.
Temukan Strategi Tumpang Tindih dan Pindai
Tumpang tindih antara pulsa yang berurutan menentukan seberapa mulus dinding setiap lubang terbentuk. Tumpang tindih yang terlalu sedikit akan menghasilkan profil yang bergerigi, sedangkan tumpang tindih yang berlebihan akan membuang waktu dan menambah panas. Banyak tim menggunakan strategi multi-pass pendek: umpan kasar membentuk lubang, dan umpan akhir dengan energi lebih rendah menghaluskan dinding dan menghilangkan sisa material tepi.
Membantu Penghapusan Gas dan Kotoran
Gas bantu membersihkan puing-puing cair dari lubang selama pembentukan. Arah, tekanan, dan kebersihannya semuanya mempengaruhi hasilnya.
- Aliran gas harus mendorong serpihan menjauh dari sisi keluar sehingga partikel tidak kembali mengendap di dalam lubang.
- Tekanan harus seimbang, karena gaya yang berlebihan dapat menggetarkan lapisan tipis dan menggeser pola.
- Filtrasi menjauhkan partikel yang disimpan kembali dari area target berikutnya selama produksi berjalan lama.
Kualitas tepi jarang ditentukan oleh satu parameter. Ini adalah hasil gabungan dari energi pulsa, tumpang tindih, urutan pemindaian, dan aliran gas.
Cacat Umum dan Cara Mengetahuinya Sejak Dini
Sebagian besar kerusakan pada jaring yang dibentuk dengan laser disebabkan oleh sejumlah kecil penyebab. Mengenali gejalanya sejak dini akan mempermudah perbaikan proses sebelum seluruh kelompok terkena dampaknya.
- Lubang yang tersumbat sebagian: biasanya disebabkan oleh puing-puing yang diendapkan kembali. Pengambilan sampel cahaya yang ditransmisikan mengungkap masalahnya dengan cepat.
- Penyimpangan lancip: sering kali disebabkan oleh pergeseran fokus setelah jangka panjang. Memeriksa fokus pada interval tetap menjaga profil tetap stabil.
- Gerinda di sisi keluar: biasanya terkait dengan aliran gas rendah atau perlengkapan yang aus. Pemeriksaan penampang memastikan penyebabnya.
- Diameter tersebar di seluruh pelat: umumnya disebabkan oleh penyimpangan termal. Pengambilan sampel di bagian tengah dan tepi mengidentifikasi tren.
Contoh nyata menunjukkan bagaimana cek ini terbayar. Seorang pembeli pernah melaporkan bahwa sekitar 18 dari setiap 1.000 pelat gagal dalam uji aliran. Analisis akar penyebab menunjukkan nozel gas yang sedikit bergeser selama penggantian perlengkapan. Pemasok menambahkan pemeriksaan penyelarasan pada awal setiap shift, dan dalam waktu dua minggu tingkat kegagalan turun hingga di bawah 2 pelat dari setiap 1.000 pelat.
Metode Verifikasi Yang Membangun Kepercayaan Pembeli
Mikroskop Optik dan Elektron
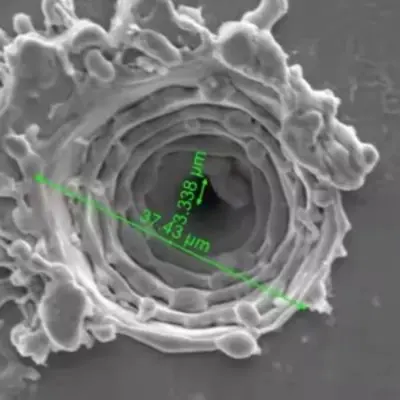
Mikroskop optik cukup cepat untuk pengambilan sampel rutin dan bekerja dengan baik untuk pemeriksaan diameter dan pitch. Mikroskop elektron menawarkan pembesaran yang jauh lebih tinggi dan mengungkap struktur dinding, penyusunan kembali lapisan, dan retakan mikro yang mungkin terlewatkan oleh metode optik. Rencana yang seimbang menggunakan pemeriksaan optik untuk produksi harian dan pencitraan elektron untuk kualifikasi dan analisis kegagalan.
Pengujian Aliran dan Semprotan Fungsional
Data dimensi membuktikan bahwa lubang memiliki ukuran yang tepat, namun tidak membuktikan bahwa mesh akan bekerja dengan baik. Pengujian fungsional mengukur laju aliran, pola semprotan, dan distribusi tetesan dalam perlengkapan yang meniru perangkat akhir. Membandingkan hasil ini dengan laporan dimensi menunjukkan apakah spesifikasi menangkap properti penting yang digunakan.
Laporan dimensi membuktikan ukuran lubangnya tepat, sementara uji semprotan membuktikan jaringnya berfungsi.
Memilih Bahan Mesh untuk Atomisasi yang Andal
Pemilihan material membentuk perilaku laser dan kinerja mesh jangka panjang. Setiap kelompok logam merespons panas secara berbeda dan memiliki profil korosinya sendiri.
Baja tahan karat austenitik menawarkan ketahanan korosi yang baik dan perilaku mekanis yang stabil, sehingga menjadikannya pilihan umum untuk perangkat yang menggunakan solusi berbasis air. Ini membentuk dinding lubang yang bersih tetapi memerlukan kontrol panas yang hati-hati untuk membatasi pembentukan kembali lapisan.
Paduan berbahan dasar nikel memberikan ketahanan lelah yang kuat di bawah getaran terus menerus. Mereka cocok untuk aplikasi yang menuntut dimana pelat harus mempertahankan bentuknya selama masa pakai yang lama, meskipun biayanya lebih tinggi dan jendela pemrosesan lebih sempit.
Foil berlapis tambahkan lapisan permukaan untuk kompatibilitas kimia atau kontrol pembasahan. Pelapisan harus tahan terhadap pemrosesan laser tanpa retak, sehingga jenis pelapisan dan parameter laser harus memenuhi syarat bersama-sama.
Ketebalan foil adalah keputusan penting lainnya. Foil yang lebih tipis menembus lebih bersih namun lebih mudah berubah bentuk selama penanganan dan pemasangan. Foil yang lebih tebal mempertahankan bentuknya tetapi membutuhkan waktu siklus yang lebih lama dan kontrol lancip yang lebih ketat. Mencocokkan ketebalan dengan profil lubang target biasanya merupakan cara paling efektif untuk menyeimbangkan hasil dengan waktu siklus.
Daftar Periksa Sumber untuk Pembeli
Kemampuan teknis lebih mudah dinilai ketika pembeli mengetahui pertanyaan mana yang harus diajukan. Daftar periksa di bawah ini membantu tim pembelian dan teknik membandingkan pemasok berdasarkan bukti, bukan berdasarkan klaim brosur.
- Konfirmasikan ukuran lubang minimum yang dapat dicapai dengan menggunakan potongan sampel, bukan hanya angka yang dipublikasikan.
- Minta laporan pengukuran yang menunjukkan distribusi diameter sebenarnya di seluruh pelat.
- Tanyakan bagaimana fokus, aliran gas, dan penyelarasan perlengkapan dipantau selama produksi.
- Tinjau rute proses, terutama pembersihan tepi dan pemeriksaan akhir.
- Setujui rencana pengambilan sampel dan kriteria penerimaan secara tertulis sebelum pemesanan pertama.
- Mulailah dengan batch percontohan sebelum beralih ke volume massal.
Pemasok yang menjelaskan setiap poin ini secara lugas biasanya menjalankan proses yang lebih disiplin. Untuk gambaran teknis dari proses yang sama, tinjau yang terkait mikrovia laser untuk jaring alat penyemprot halaman, yang menjelaskan rentang kerja dan cara mengukurnya.
Pertanyaan yang Sering Diajukan
Q1: Berapa ukuran lubang yang praktis untuk jaring alat penyemprot?
Banyak desain alat penyemprot menggunakan lubang berukuran antara 2 dan 30 mikrometer. Pilihan terbaik bergantung pada cairan, kisaran tetesan yang diinginkan, dan frekuensi transduser, sehingga target harus dikonfirmasi dengan sampel sebelum desain dibekukan.
Q2: Bagaimana pemrosesan laser dibandingkan dengan etsa kimia untuk foil tipis?
Pengetsaan menawarkan keseragaman yang baik di seluruh pelat tetapi kontrol terbatas terhadap profil lubang individual. Pemrosesan laser membentuk setiap lubang dalam urutan terencana dengan kualitas lancip dan tepian yang ditentukan, yang penting jika profil itu sendiri merupakan bagian dari spesifikasi.
Q3: Bagaimana geometri lubang dapat diverifikasi tanpa merusak sampel?
Mikroskop optik dan pengambilan sampel cahaya yang ditransmisikan memeriksa diameter, pitch, dan penyumbatan tanpa memotong bagiannya. Untuk struktur lancip dan dinding, potongan saksi yang diproses dengan parameter yang sama dapat dipotong sementara bagian produksi tetap utuh.
Q4: Informasi apa yang harus disertakan dalam permintaan penawaran harga?
Sertakan bahan dan ketebalan foil, gambar tata letak lubang, kisaran diameter target, jenis profil, ukuran area aktif, ekspektasi pengambilan sampel, dan jumlah yang diharapkan untuk pesanan percontohan dan massal. Masukan yang jelas mengurangi siklus revisi dan membuat kutipan lebih akurat.
Q5: Mengapa batch pertama terkadang memakan waktu lebih lama?
Batch pertama biasanya mencakup penyetelan parameter, verifikasi perlengkapan, dan kalibrasi inspeksi. Setelah prosesnya stabil, batch selanjutnya akan bergerak lebih cepat, itulah sebabnya banyak pembeli menganggap uji coba sebagai langkah kualifikasi.
Mengubah Spesifikasi Menjadi Output Kabut Stabil
Keluaran kabut yang stabil dimulai jauh sebelum perangkat dirakit. Hal ini dimulai dengan geometri lubang yang jelas, rute proses yang melindungi setiap tahapan, dan metode pengukuran yang mencerminkan bagaimana mesh sebenarnya akan digunakan. Ketika elemen-elemen ini sejajar, pelat akan mengalirkan semprotan yang sama dari unit pertama ke unit terakhir.
Untuk tim yang merencanakan desain alat penyemprot baru, langkah berikutnya yang paling berguna adalah spesifikasi tertulis dan pengujian sampel. Kerjakan profil lubang, material, dan rencana verifikasi bersama-sama, dan gunakan pemrosesan lubang mikro referensi untuk membandingkan batas proses sebelum menetapkan target akhir.
Produk Terkait
-

Pelembap Udara Aromaterapi Pelembap Udara Baki Gerimis Papan PCB USB6V12V24V Lima Kepala Papan Driver PCB 10 Kepala Papan Driver
-

Driver PCB Nebulizer yang dipasang di kepala Respirator Nebulizer Penghirupan Medis B
-

Baki Alat Penyemprot Jaring Medis PCB Papan Driver PCB Alat Penyemprot Penghentian Merokok Elektronik
-

Papan Driver untuk Pelembap Udara Papan PCB Bulan Sabit Waktu 2/4 Jam Fungsi 1.5W
-

M16-108KHZ Polimida PI MembranMesh Micro Mesh NebulizerNebulizer MedisNebulizer Mesh Ultrasonik Nebulizer Inhalasi Mikroporous 3μm Dengan Cakram NebulisasiKonsumsi Daya1~1.5W
-

M16-108KHZ Polimida PI MembranMesh Micro Mesh NebulizerNebulizer MedisUltrasonic Mesh Nebulizer3μm Microporous Nebulizer Disc Untuk Nebulizer Inhaler
-

M16-110KHZ Polimida PI MembranMesh Micro Mesh NebulizerNebulizer MedisUltrasonic Mesh Nebulizer3μm Microporous Nebulizer Disc Untuk Nebulizer Inhalasi
-

M16-108KHZ Polimida PI MembranMesh Micro Mesh NebulizerNebulizer MedisUltrasonic Mesh Nebulizer Tablet3μm Microporous Inhalasi Budesonide Nebulizer Tray
- Tautan Produk
- Alat Penyemprot Piezo Jaring Medis
- Alat Penyemprot Piezo Film Polimer PI
- Alat Penyemprot Piezo Mesh Bebas Timah KNN
- Chip Zeroing Mesh Bebas Timbal PI
- Alat Penyemprot Piezo Micro-mesh Untuk Pemanas
- Piezo Atomizer Untuk Kipas Angin/Humidifikasi/Kecantikan
- Transduser Atomisasi Ultrasonik
- Alat Penyemprot Piezo Frekuensi Tinggi Ultrasonik
- Pembangkit Listrik/Sensor Pemanas Alat Penyemprot Piezo
- Desain PCB Alat Penyemprot Piezo Medis
- Teknologi Pemrosesan Lubang Mikro Laser Presisi
- Kontak
-
Gedung 1, Fortune Star 2, No.311 Huanzhen North Road, Kota Chang'an, Kota Haining, Provinsi Zhejiang, Cina.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Ponsel